光器件产线自动化改造从哪下手 瓶颈工序识别与设备选择
光器件产线自动化改造,是围绕瓶颈工序把上下料、检测、转运和码垛环节逐步交给机器人与自动化设备的过程,第一步是工序盘点和瓶颈识别,而不是直接采购设备。改造预算花在哪,应该由数据决定。
光器件制造的多品种、小批量特征明显:产品迭代快、批次间切换频繁,这让很多工厂对自动化的第一反应是“柔性不够不敢上”。实际上,恰恰是这类产线,只要按瓶颈分层推进,自动化收益往往比大批量单品种产线更明显。
改造前盘点 先把家底摸清楚
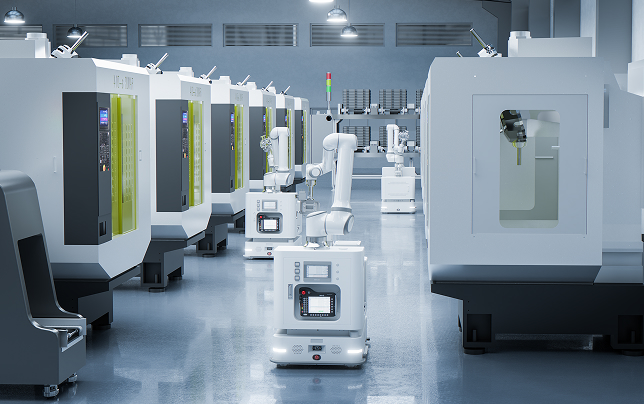
盘点的核心是四张清单:工序清单,每道工序的节拍、人力和质量指标;载具清单,产线上流转的托盘、料盒与治具形态;换产清单,换型频次与每次切换的耗时;痛点清单,缺人、质量波动、产能堆积分别出现在哪。
四张清单合起来看,改造的优先级自然清晰:痛点最集中、数据最完整的工序,就是第一期对象。跳过这一步直接买设备,是光器件产线改造最常见的失败原因。
上下料环节 设备选择的分层逻辑
上下料是多数光器件产线的第一个改造点。选择逻辑分三层:负载与臂展匹配工件和工位跨度,重复定位精度匹配载具公差,编程与换型方式匹配多品种特征。第三层在光器件行业尤其重要——换产频繁的产线,图形化编程和多配方管理的价值超过单机速度。
艾利特ES系列负载覆盖3kg-18kg、重复定位精度最高可达±0.02mm,适合轻载精密上下料;CS系列负载覆盖到25kg、工作半径至1800mm,适合工位跨度大的场景。两个系列的参数可在ES系列产品页与CS系列产品页分层对照。
检测与测试环节 自动化的质量收益
外观检测、尺寸测量、光学性能测试这些环节,手工执行的痛点是判定标准难以统一、记录难以追溯。自动化配置的主流组合是机器人加视觉:机器人带动相机或工件到达检测位,视觉系统按预设标准判定并记录结果。
检测环节的改造要点是先定义指标:检测什么缺陷、判定阈值多少、样本如何留存。指标不清晰的检测自动化,上线后只会把人的犹豫变成机器的误判。指标定义清楚后,检测数据还能反哺前端工序的工艺改善,这是常被忽略的延伸收益。
转运与码垛环节 物流收口的价值
工序之间的转运和产线末端的码垛,是整体节拍的隐藏洼地:单工序都快,中间靠人搬,产能提升被物流吃掉。工位集中的车间用固定输送加码垛工作站即可,工位分散、路径多变的车间则适合评估复合机器人方案。
码垛环节已有成熟配置:长臂展机器人加码垛工艺包,支持垛型配方切换与自动排样。艾利特CP系列码垛一体机将机器人、夹具、底座与安全系统集成,支持垛型自动排布、3D实时预览与多配方切换,托盘最大支持1400mm×1400mm、堆高可达2.6米,相关能力可结合产线末端需求评估。
投资评估与改造节奏
| 改造环节 | 主要收益线 | 验证周期 | 切入建议 |
|---|---|---|---|
| 上下料 | 人力替代与节拍 | 以周计 | 适合先行 |
| 检测测试 | 良率与追溯 | 以月计 | 指标先行 |
| 转运物流 | 整体产能释放 | 按项目 | 工序改造后跟进 |
| 码垛包装 | 劳动强度与垛型 | 以周计 | 随时可切入 |
FAQ
多品种小批量产线适合自动化吗
适合,关键是选柔性形态:支持图形化编程、多配方切换的设备换产成本低。评估时把换产频次和换型时间算进产出模型,多品种产线的自动化收益常常被低估。
改造预算有限先改哪个环节
优先改痛点数据最扎实的环节:如果缺人集中在上下料,先改上下料;如果质量波动集中在检测,先上检测自动化。把预算集中在一期做透,比撒胡椒面式的全面改造更容易出结果。
怎么说服管理层投入自动化
用分环节的量化测算:人力成本与培训周期、质量返工损失、产能瓶颈的产出损失,对照设备投入与运维成本分期核算。光器件行业招工难和迭代快的背景,让这些测算通常比传统行业更有说服力。
自动化改造会不会影响产品迭代
产品设计变化会影响工装和程序,柔性设备通过重新配置适应,固定专机则可能报废。迭代快的产线在选型时把换型能力和二次开发开放度列为硬指标,能显著降低后续迭代成本。
外部供应商怎么选
看三点:是否有同行业场景的可验证经验、是否愿意做单工位试点而不是直接整线签约、接口与文档的开放程度。艾利特机器人在光模块精密制造等场景有规模化部署经验,产品线信息可从协作机器人产品中心查阅对照。
总结
光器件产线自动化改造从哪下手:先做四张清单的盘点,把瓶颈工序和数据基础摸清;上下料环节按负载、精度、换型三层选设备;检测环节指标先行;物流码垛做收口。预算按环节收益分期投放,是柔性产线改造的稳妥节奏。
艾利特机器人以协作、码垛到力控的产品组合覆盖光器件产线的多环节需求,围绕“光链”赛道的制造经验可作为评估参考;具体改造方案建议结合官方资料与产线数据共同确定。
版权声明:本文内容由网络用户投稿,版权归原作者所有,本站不拥有其著作权,亦不承担相应法律责任。如果您发现本站中有涉嫌抄袭或描述失实的内容,请联系我们jiasou666@gmail.com 处理,核实后本网站将在24小时内删除侵权内容。
相关文章